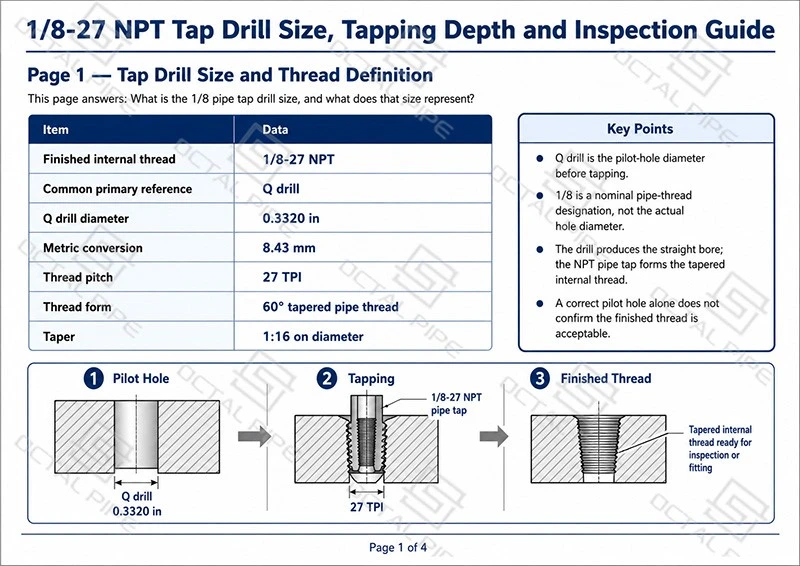
A Tamanho da broca de torneira de tubo 1/8é o diâmetro do furo piloto preparado antes de cortar uma rosca interna cônica de 1/8 de polegada. Para um padrãoRosca interna 1/8-27 NPT, o processo de usinagem geralmente começa com a furação de um furo reto comBroca Q, em seguida, rebarbar ou chanfrar levemente a entrada para que a torneira do tubo NPT possa começar diretamente e cortar a rosca cônica até uma profundidade controlada. O diâmetro da broca Q é0.3320 in, ou aproximadamente8.43 mm.
Este furo é apenas o furo inicial. Determina quanto material resta para o macho remover ao formar oRosca NPT cônica de 27 TPI. A Broca Qdeixa mais material para formação de rosca, mas pode aumentar o torque de rosqueamento, especialmente em materiais mais duros ou furos cegos. UmBroca Rou32/11 emO furo remove mais material antes do rosqueamento, o que pode reduzir a carga de corte, mas também pode afetar a altura da rosca, o engate da conexão e a posição final do medidor. Para trabalhos de produção, o tamanho de broca selecionado deve ser comprovado por amostragem e aceito peloInspeção do medidor do plugue L1, não apenas pelo diâmetro da broca.
Qual tamanho de broca é usado para um macho 1/8-27 NPT?
Por umRosca interna 1/8-27 NPT, a Broca Qé comumente usado como referência inicial de perfuração para um macho de corte padrão. Ele cria um furo piloto reto de0.3320 inantes que a torneira do tubo cônico comece a cortar a rosca. Isso é importante porque o diâmetro do furo piloto controla a quantidade de material que resta para o macho remover, o que afeta diretamente o torque do macho, a carga de cavacos, a altura da rosca e o risco de quebra do macho.
| Item | Referência |
|---|---|
| Rosca interna acabada | 1/8-27 NPT |
| Referência comum de furadeira primária | Broca Q |
| Diâmetro da broca Q | 0.3320 in |
| Conversão de métricas | 8.43 mm |
| Passo da linha | 27 TPI |
| Formulário de tópico | Rosca de tubo cônico de 60 graus |
| Cônico | 1:16 em diâmetro |
| Sequência de operação | Faça primeiro o furo piloto e depois bata |
Os valores na tabela devem ser tratados como dados de configuração de usinagem e não como dimensões de aceitação de rosca acabada. Um furo Q fornece ao macho material suficiente para formar oRosca NPT cônica de 27 TPI, mas a porta acabada ainda depende da profundidade do macho, do chanfro de entrada, da condição da ferramenta, da remoção de cavacos e da posição do medidor. No trabalho de produção, o furo perfurado deve ser verificado antes do rosqueamento e o acabamento final1/8-27 NPTa rosca deve ser aceita com o calibre de plugue NPT especificado e não apenas com o tamanho da broca.
Por que os gráficos mostram Q, R e 32/11 para 1/8 NPT?
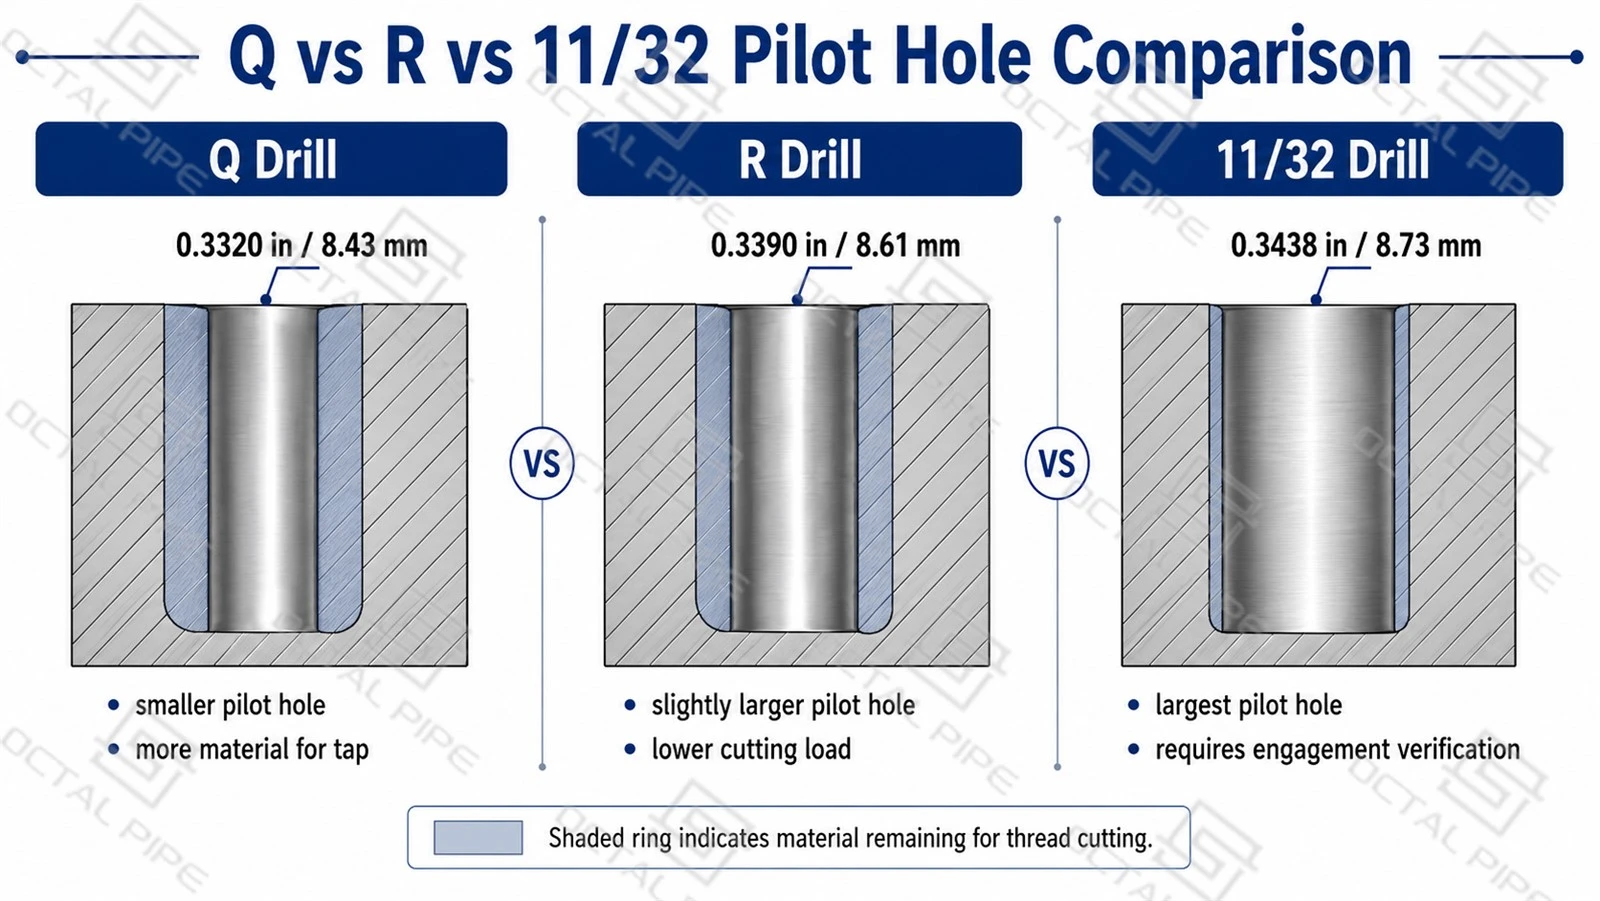
Para1/8-27 NPTrosqueamento com macho, o tamanho do furo piloto nem sempre é listado da mesma maneira porque a broca recomendada depende da quantidade de material que o macho deve remover durante o rosqueamento. UMBroca Qcria um furo inicial menor, enquantoBroca Re32/11 emcrie furos piloto progressivamente maiores. Isso altera a carga de corte, o volume dos cavacos, a formação do flanco da rosca e a posição final do calibre da porta NPT concluída.
| Referência de perfuração | Diâmetro em polegadas | Aprox. Tamanho métrico | Significado prático |
|---|---|---|---|
| Broca Q | 0.3320 in | 8.43 mm | Furo inicial menor; deixa mais material para a torneira |
| Broca R | 0.3390 in | 8.61 mm | Furo um pouco maior; reduz a carga de rosqueamento |
| 32/11 em | 0.3438 in | 8.73 mm | Tamanho fracionário comum, mas maior que Q e R |
A diferença entre umBroca Qe um11/32 em brocaé sobre0.0118 in, ou aproximadamente0.30 mm. Em um pequenoFuro de 1/8 NPT, essa diferença é suficiente para alterar a carga de rosqueamento e a quantidade de flanco da rosca formada durante o corte. Um furo piloto menor geralmente produz mais material de rosca, mas aumenta a carga do macho; um furo piloto maior corta mais facilmente, mas requer uma confirmação mais próxima do engate da rosca eMedidor de plugue L1posição. Para usinagem repetível, o tamanho da broca selecionado deve corresponder ao desenho, aos dados do fabricante do macho, à condição do material e aos requisitos de inspeção final.
O que o tamanho da furadeira realmente controla
O tamanho da furadeira controla o furo inicial antes do rosqueamento. Ele não controla todos os recursos da porta NPT concluída.
| Recurso | Principalmente controlado por |
|---|---|
| Diâmetro do furo piloto | Tamanho de broca selecionado |
| Passo da linha | Torneira 1/8-27 NPT |
| Ângulo da rosca | Geometria da torneira do tubo |
| Conicidade da linha | Formulário de torneira NPT |
| Posição final do medidor | Profundidade de rosqueamento e inspeção |
| Engajamento adequado | Tamanho, profundidade e conicidade da rosca |
| Comportamento de vedação | Condição da rosca, engate, selante e requisitos de teste |
Otamanho de broca para 1/8 NPTafeta a quantidade de material que a torneira deve remover. Se o furo for muito pequeno, o macho poderá cortar com torque excessivo e quebrar, especialmente em materiais mais duros ou furos cegos. Se o furo for muito grande, o macho remove menos material, mas a rosca interna acabada pode ter engate reduzido.
Como o NPT é cônico, o tamanho final da porta também depende da profundidade da derivação. Um furo piloto correto ainda pode produzir uma rosca inaceitável se o macho parar muito raso, for muito profundo, estiver desalinhado ou cortar com cavacos compactados.
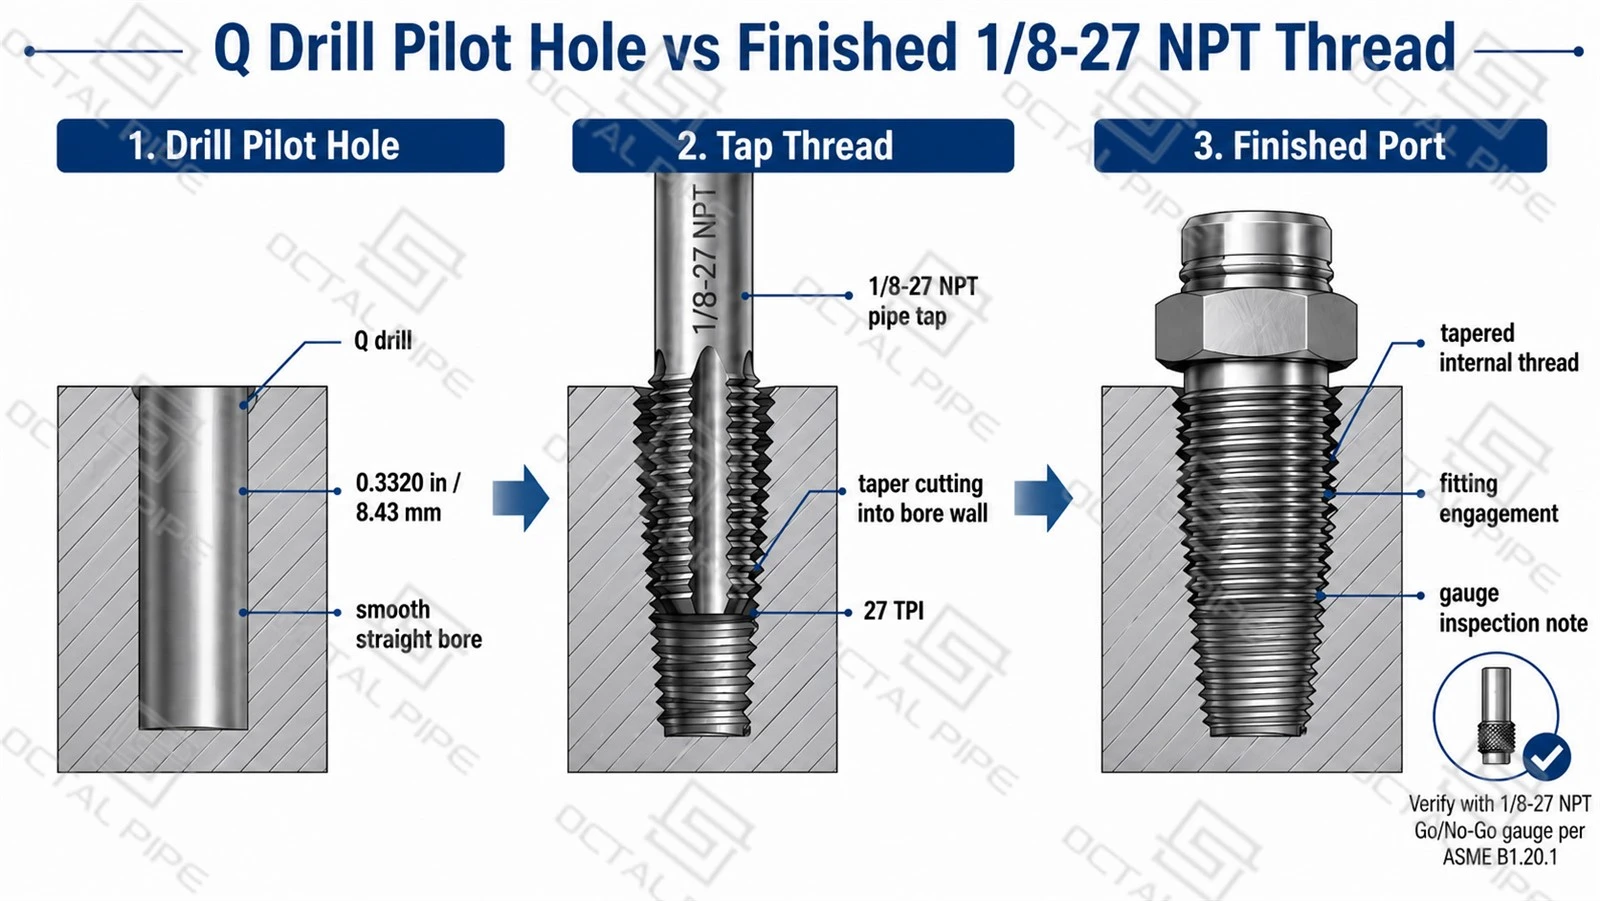
Como perfurar e rosquear um furo 1/8-27 NPT
A sequência de furação e rosqueamento deve ser controlada como um processo de usinagem e não tratada como uma simples etapa de furação. Um processo típico inclui as seguintes operações:
- Confirme a chamada de tópico completa, como1/8-27 NPT.
- Selecione o tamanho de broca aprovado no desenho ou nos dados do fabricante do macho.
- Faça o furo piloto reto com a broca especificada.
- Rebarbe ou chanfre levemente a entrada sem ampliar excessivamente a abertura.
- Alinhe a torneira do tubo NPT com o eixo do furo perfurado.
- Corte a rosca interna cônica em uma profundidade controlada.
- Remova os chips e limpe a porta.
- Inspecione a rosca acabada com o calibre especificado.
A torneira do tubo geralmente segue o eixo do furo perfurado. Se o furo piloto estiver fora do eixo, o macho geralmente seguirá esse desalinhamento. Isto pode afetar a direção de encaixe, o engate da rosca e a vedação, mesmo quando o corretoTamanho da broca 1/8 NPTfoi usado.
Requisitos de furo passante e furo cego
Para1/8-27 NPTrosqueamento com macho, a mesma referência de furo piloto pode ser usada tanto para furos passantes quanto para furos cegos, mas a profundidade de furação necessária não é a mesma. Um furo passante permite que cavacos e o macho passem através da peça, enquanto um furo cego deve fornecer folga inferior extra para o macho, roscas incompletas, geometria da ponta de perfuração e acúmulo de cavacos.
| Tipo de furo | Requisito Principal |
|---|---|
| Através do buraco | Controle o alinhamento, rebarbas de ruptura, remoção de cavacos e contaminação interna |
| Buraco cego | Permite profundidade extra para macho, roscas incompletas, formato da ponta de perfuração e folga de cavacos |
Um furo cego deve ser mais profundo que o comprimento útil da rosca. Também deve fornecer espaço para a seção principal do macho, primeiras roscas incompletas, cavacos e o formato cônico deixado pela ponta da broca. Não existe uma profundidade de buraco cego universal responsável com base apenas na fraseTamanho do furo 1/8 NPT. A profundidade final deve vir do desenho da peça, da geometria do macho, do requisito de engate da rosca e do cálculo da parede restante.
Por que a profundidade de rosqueamento é importante para 1/8 NPT
A profundidade do rosqueamento é especialmente importante para NPT porque a rosca é cônica. À medida que a torneira do tubo se move mais profundamente no furo, o tamanho efetivo da rosca na entrada da porta aumenta.
| Condição de toque | Resultado no Porto | Risco de montagem |
|---|---|---|
| Muito superficial | A abertura efetiva da linha permanece muito pequena | O encaixe pode não atingir o engate necessário |
| Profundidade controlada | A rosca atinge o calibre pretendido e a posição de montagem | Engajamento de ajuste consistente |
| Muito profundo | Porto fica superdimensionado | O encaixe pode entrar muito longe ou parecer solto |
Uma rosca de máquina reta muda principalmente o comprimento da rosca à medida que o macho vai mais fundo. Uma rosca NPT altera o comprimento e o tamanho efetivo da rosca. É por isso que a rosca acabada não pode ser avaliada apenas pela distância que o macho entrou ou por quantas roscas do macho permanecem visíveis acima da peça.
Para trabalhos de produção, a profundidade do rosqueamento deve ser estabelecida por usinagem experimental e confirmada por inspeção de calibre. A profundidade aprovada pode então ser usada como referência de configuração repetível.
Inspecionando a rosca 1/8-27 NPT acabada
Um finalizado1/8-27 NPTa rosca interna deve ser verificada além do furo piloto perfurado. O furo piloto confirma apenas o furo inicial; a porta concluída também precisa de formato de rosca limpo, profundidade de rosqueamento controlada e um nível aceitávelMedidor de plugue L1posição. Mesmo com o furo Q correto, a rosca pode falhar se o macho estiver desgastado, desalinhado, inserido muito fundo ou carregado com cavacos.
| Item de inspeção | Método | Propósito |
|---|---|---|
| Diâmetro do furo piloto | Medição do furo | Confirma o tamanho inicial do furo |
| Condição do fio | Inspeção visual | Verifica rebarbas, fios rasgados e cavacos compactados |
| Tamanho da linha finalizada | CalibradoMedidor de plugue L1 | Confirma a posição necessária do medidor de aperto manual |
| Verificação funcional | Ajuste correspondente ou teste especificado | Confirma o comportamento de montagem e vedação |
Download: Tamanho da broca de rosca 1/8-27 NPT, profundidade de rosqueamento e guia de inspeção
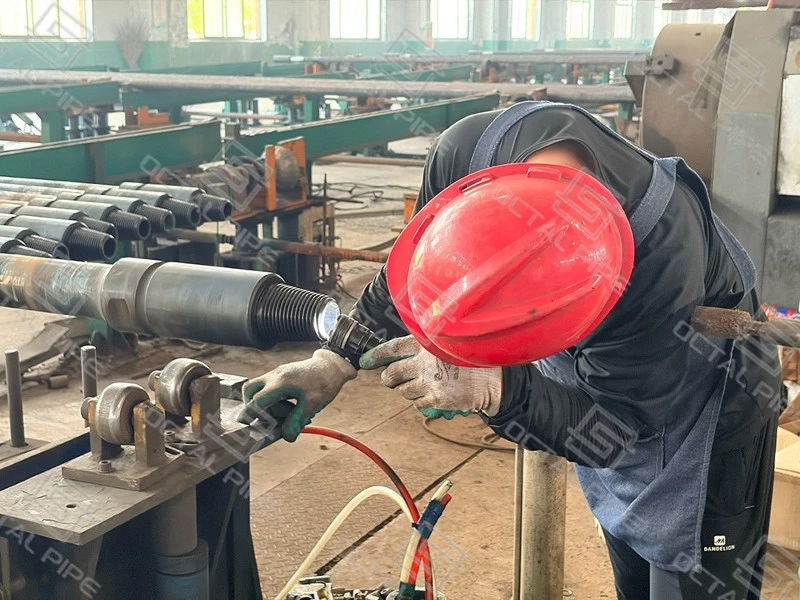
A broca controla o furo inicial; oMedidor de plugue L1confirma a rosca interna cônica acabada. Um encaixe correspondente pode ajudar a confirmar a montagem ou orientação, mas não deve substituir a inspeção do medidor. Roscas de encaixe, revestimentos, selantes e diferenças de tolerância podem fazer com que um ajuste de teste pareça aceitável, mesmo quando a porta acabada está fora da condição de medição exigida.

1/8 NPT não é o mesmo que BSPT, BSPP ou NPTF
O1/8a marcação identifica apenas o tamanho nominal da rosca. Isso não confirma se a rosca usa o mesmo passo, ângulo de flanco, conicidade, método de vedação ou sistema de medição. Antes de selecionar a broca, macho ou medidor de inspeção, a legenda completa da rosca deve ser confirmada no desenho.
| Sistema de threads | Designação Típica | Tom | Ângulo da Rosca | Formulário de Tópico | Nota de Vedação/Inspeção |
|---|---|---|---|---|---|
| TNP | 1/8-27 NPT | 27 TPI | 60 graus | Cônico | A vedação normalmente é feita através do engate da rosca cônica com o selante; verificado com medidores NPT |
| NPTF | 1/8-27 NPTF | 27 TPI | 60 graus | Selo seco cônico | Tamanho nominal semelhante, mas os requisitos de truncamento e medição da rosca dryseal são diferentes |
| BSPT | R1/8 ou Rc1/8 | 28 TPI | 55 graus | Cônico | Forma de fio Whitworth; não intercambiável com NPT, apesar do conceito de conicidade semelhante |
| BSPP | G1/8 | 28 TPI | 55 graus | Paralelo | Geralmente veda com uma arruela, anel de vedação ou vedação colada, e não por interferência de rosca cônica |
Uma conexão BSPT ou BSPP pode começar em um1/8 NPTporta por algumas voltas porque o tamanho nominal é próximo, mas esse engate parcial não é um ajuste válido. A diferença de tom entre27 TPIe28 TPIcria incompatibilidade cumulativa à medida que o ajuste avança, enquanto o60 graus NPTângulo de flanco e55 graus BSPângulo de flanco entre em contato com as faces da rosca incorretamente.
Em trabalhos de produção ou manutenção, esta incompatibilidade pode danificar os flancos da rosca, dar uma falsa sensação de aperto manual, mudar a posição do medidor e ainda vazar sob pressão. O selante de rosca pode ocultar pequenos vazamentos superficiais, mas não pode corrigir passo, ângulo ou geometria de vedação incorretos. O padrão de rosca exigido deve, portanto, ser confirmado antes de perfurar, rosquear ou aceitar a porta acabada.
Perguntas frequentes

01. Qual é o tamanho correto da broca macho de tubo 1/8?
02.Por que alguns gráficos mostram Q, R ou 11/32 para um tap de 1/8 NPT?
03. O tamanho da furadeira é igual ao tamanho do furo acabado de 1/8 NPT?
Não. O tamanho da broca macho é apenas o furo piloto reto antes do rosqueamento. O finalizado1/8-27 NPTa rosca é formada pela torneira do tubo e sua aceitação final depende da conicidade, da profundidade da rosca, da condição da rosca e da inspeção com o medidor de plugue NPT especificado.
04. 1/8 NPT, NPTF, BSPT e BSPP podem usar a mesma broca e macho?
Certificações

Certificado CE

Certificado ISO 9001

Certificado API Q1

Certificado ABS

AP-5L Certificado

API-5CT Certificado